


En savmaskine er kun så god som den svageste del monteret på den. Snittethed, klingelevetid og cyklustid bestemmes af, hvordan komponenterne designes, matches og vedligeholdes.
At kende delene af en savmaskine hjælper dig med at diagnosticere et tilspidset snit på få minutter, sammenligne tilbud på reel værdi og planlægge vedligeholdelse, før et nedbrud stopper produktionen.
Denne vejledning fokuserer på horisontale metalskærende båndsave, de mest almindelige savmaskiner i fabrikations- og maskinværksteder, med noter om, hvordan CNC-, dobbeltsøjle- og portalkonfigurationer ændrer billedet.
Den strukturelle kerne: Ramme, seng og styrearme
Rammen er maskinen. På en vandret båndsav bærer en svejset stålramme savhovedet, klingehjulene og emnet. Stivhed betyder mere end brochurevægten: en ramme, der bøjes under belastning, producerer tilspidsede snit og accelererer klingens træthed.
Sengen er den flade overflade, materialet hviler på, og dets fladhed bestemmer, hvor firkantet snittet kommer ud. Styrearmene holder knivstyrene så tæt på snittet som muligt. Kortere uunderstøttet klingelængde betyder mindre afbøjning, hvorfor justerbare styrearme optræder på enhver seriøs maskine.
Layout med to kolonner fortjener opmærksomhed. Savhovedet kører på to lodrette søjler i stedet for en enkelt drejning, så det kan ikke vippe, når det falder ned og modstår bedre sideklingekræfter. For stort eller stablet lager betyder denne stabilitet konsekvente snit på tværs af et fuldt skift. Vores guide til dobbeltsøjlede båndsavemaskiner dækker de almindelige layouts; den korte version er, at hvis du skærer tunge sektioner, er søjlestrukturen en del af skærenøjagtigheden.
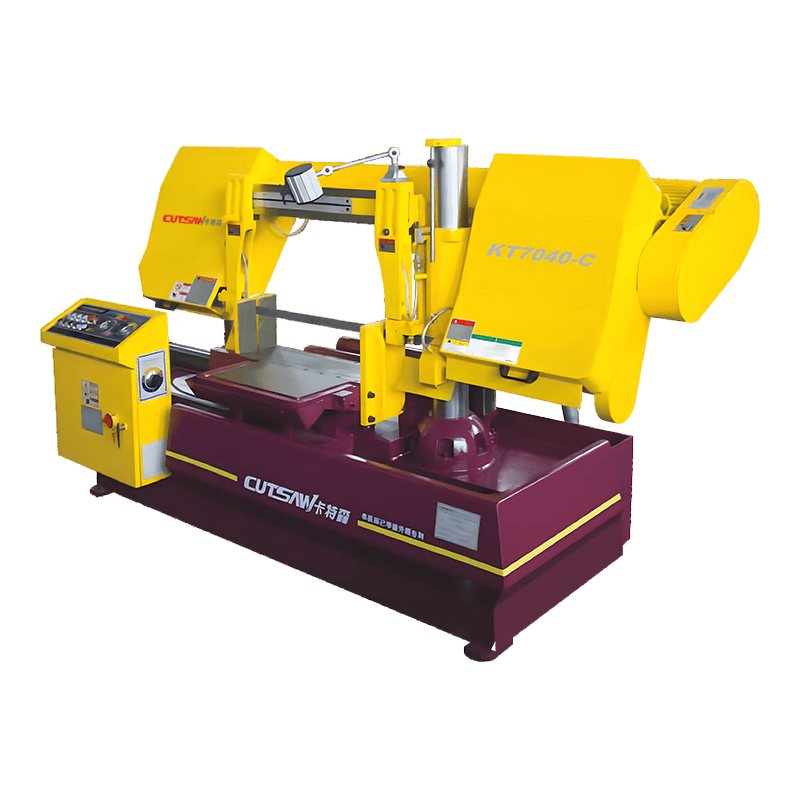 KT7040-C Dobbeltsøjlet vandret halvautomatisk båndsav Denne semi-automatiske metal skærebåndsav bruger en dobbeltsøjlet struktur, der giver stabil klingeføring til tungt eller stablet materiale, reducerer vibrationer og forbedrer skærenøjagtigheden over et fuldt skift. Se produkt →
Klingesystem: Båndhjul, spænding og guider
Klingen udfører skæringen; maskinen afgør, om skæringen er nøjagtig. De to båndhjul driver klingeløkken og skal være afbalanceret og justeret med rammen. Selv en lille ubalance skaber vibrationer, og vibrationer bliver dårlig overfladefinish og forkorter knivens levetid.
Spændemekanismen holder klingen stiv. Hydrauliske eller fjederbelastede systemer håndterer termisk ekspansion bedre end en mekanisk skrue, fordi bladet forlænges, når det varmes op. En klinge, der løber løs, vil vandre på hjulene; et overspændt blad kan revne ved tandrøret.
Klingestyresamlinger, normalt hårdmetalindsatser med rullelejer, fastholder bladet over og under snittet. Slidte guider gør et godt blad til et bølget snit. Maskinen sætter også grænserne: Hjuldiameter bestemmer bladets fleksibilitet, og føringsåbningen begrænser bladets bredde. Du kan ikke køre brede kraftige klinger på en maskine designet til smalle.
Klingen udfører skæringen. Maskinen afgør, om skæringen er nøjagtig.
Kørsels-, foder- og hastighedskontrol
Drivlinjen, der består af motor, gearkasse og hastighedskontrol, omdanner elektrisk energi til klingebevægelse. Klingehastigheden i meter i minuttet skal passe til materialet: mildt konstruktionsstål skærer omkring 60-90 m/min, rustfrit stål falder til ca. 20-35 m/min, og værktøjsstål kræver endnu langsommere indstilling. En maskine, der ser flere materialer, har brug for ægte variabel hastighed.
Inverterdrevne frekvensomformere holder drejningsmoment over hele hastighedsområdet. Fremføringssystemet er lige så vigtigt: det styrer, hvor hurtigt savhovedet går ned gennem emnet. Konstant belastningskontrol aflæser klingens indgreb og justerer fremføringen for at holde skærekraften stabil. SINAIDA's KT560NC fuldautomatiske CNC-båndsav bruger dette princip til at beskytte klingen under bundtskæring og afbrudte snit, hvor maskiner med fast fremføring har tendens til at gå i stå eller beskadige tænder.
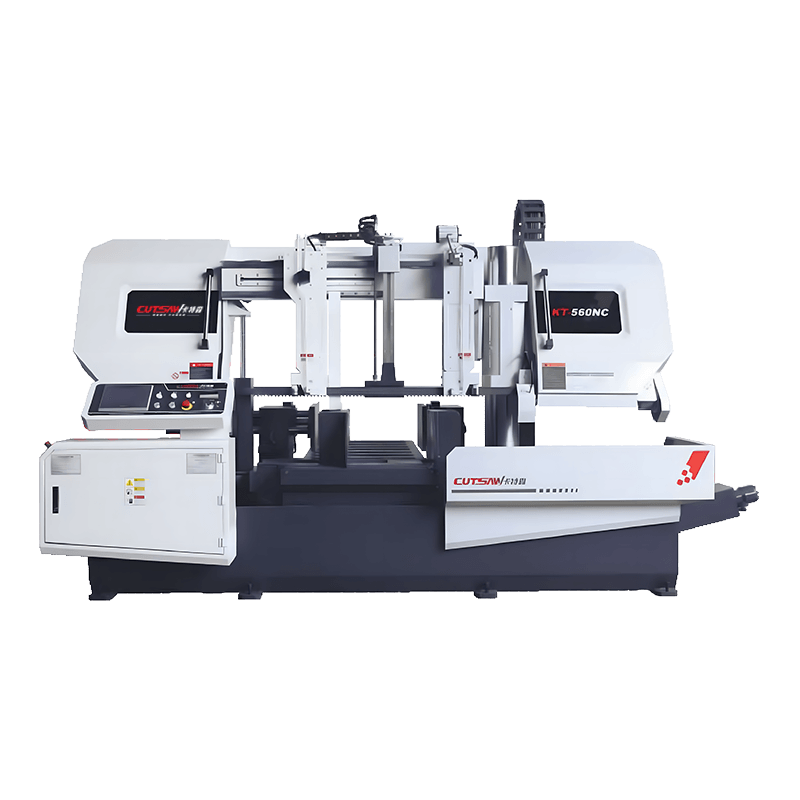 KT-560NC fuldautomatisk CNC vandret båndsav Denne CNC-båndsav kombinerer inverter-drevet hastighedskontrol med konstant belastningsfremføring for at beskytte klingen under bundtskæringer. Dens automatiske tilførsels- og fastspændingssystem understøtter præcise længdetolerancer for batchproduktion. Se produkt →
Materialehåndtering: Skruestik, fodervogne og vinkelpositionering
Før skæring skal maskinen holde papiret stille. Hydrauliske skruestik giver repeterbar klemkraft til batcharbejde; manuelle skruestik passer til lejlighedsvise snit, men sænker produktionen. På automatiske save indekserer en fodervogn stangen fremad med en forudindstillet længde efter hvert snit; dens nøjagtighed sætter din snitlængdetolerance over hele batchen.
Vinkelsavemaskiner roterer hovedet eller hele maskinen til målvinklen, og skruestikket skal understøtte materialet i den drejede position. En forkert justeret skruestik er den klassiske årsag til dele, der måler 44,5 grader, når urskiven siger 45. Inspicer på værkstedet med en teststang: klem, drej og hold øje med emnets bevægelse.
Kølevæske og spånhåndtering
Kølevæske er en del af skæresystemet, ikke et tilbehør. Pumpen, dyserne, tanken og spånbakken fjerner varme fra skærezonen, smører tænderne og skyller spåner ud af snittet. Utilstrækkeligt flow er en førende årsag til for tidligt knivslid, især med rustfrit og legeret stål.
På højproduktionsmaskiner fjerner en spåntransportør, der er integreret i rammen, spåner kontinuerligt. Når du vurderer en sav til hård brug, skal du kontrollere spånfrigangen under sengen, tankvolumen og filteradgang.
Kontrolsystem: CNC, sensorer og automatisering
Det er her, moderne savemaskiner adskiller sig mest fra ældre mekaniske designs. CNC-styringen koordinerer klingens hastighed, fremføringshastighed, savhovedets nedstigning og materialeindeksering. Operatøren indtaster materialetype og batchstørrelse, og maskinen fuldfører skærecyklussen automatisk. CNC båndsavemaskiner er blevet standarden for butikker, der har brug for uovervåget skæring og gentagelige tolerancer på tværs af lange løb.
Sensorer overvåger knivens position, hydrauliske tryk og kølevæskeniveauer, og styringen viser diagnostiske fejlkoder i stedet for at lade et problem blive til et sammenbrud. Hvis det hydrauliske tryk falder midt i cyklussen, stopper maskinen og fortæller operatøren hvorfor. Det er den virkelige forskel mellem en maskine, der bærer et CNC-mærke, og fungerende automatisering.
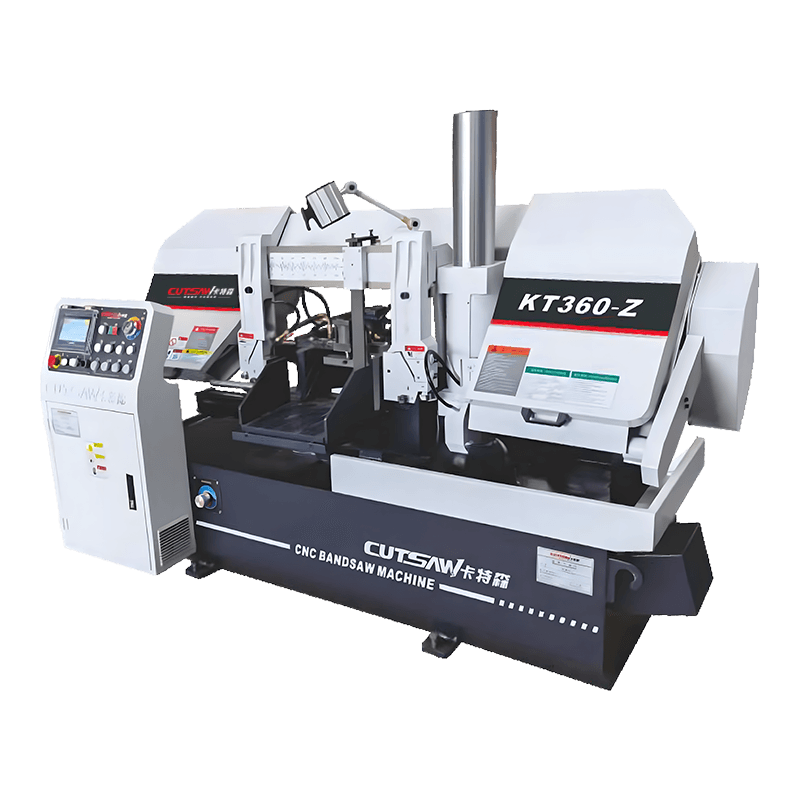 KT360-Z vandret CNC-båndsav med diagnostik Denne CNC-båndsav overvåger klingens position, hydrauliske tryk og kølevæskeniveauer og viser fejlkoder, når der opstår problemer. Dens højstyrke stålramme og automatiske fremføringssystem forbedrer både sikkerhed og skærestabilitet. Se produkt →
Sikkerhedskomponenter og pålidelighed
Klingeafskærmninger, endestopkontakter, nødstop og hydrauliske låse beskytter operatører og forhindrer maskinen i at køre under forhold, der beskadiger dens egne dele. En forkert justeret endestopkontakt kan f.eks. lade savhovedet sænke sig forbi dets stop og knuse klingestyrene. Når du køber brugt, skal du kontrollere, at alle sikkerhedsanordninger er til stede og tilsluttet; en omgået kontakt er et stærkt tegn på, at vedligeholdelse også blev ignoreret andre steder.
Sammenligning af maskiner efter deres dele: En praktisk tjekliste
Når du sammenligner savmaskiner, skal du undgå kun at fokusere på motorkraft og pris. Gå gennem systemerne i denne vejledning og kontroller, hvad der rent faktisk er installeret. Bekræft, at hvert af disse områder er korrekt udstyret:
- en ramme- og søjlestruktur, der modstår afbøjning under belastning;
- klingestyr og spændingskomponenter, der kan justeres fra maskinens forside;
- en drivlinje med ægte variabel hastighed over det område, du har brug for;
- hydrauliske skruer og et indekseringssystem, der holder tolerancen over en hel batch;
- et kølevæskekredsløb, der er dimensioneret til det tungeste materiale, du planlægger at skære.
Tabellen nedenfor opsummerer, hvad der skal verificeres for hvert system.
| System | Hoveddele | Hvad skal man tjekke |
|---|---|---|
| Strukturel kerne | Ramme, seng, søjler, styrearme | Svejsekvalitet, sengens fladhed, hovedføring |
| Blade system | Båndhjul, spændingsmekanisme, klingestyr | Hjulbalance, spændingstype, styretilstand |
| Kør og fodre | Motor, gearkasse, hastighedskontrol, fødecylinder | Hastighedsområde, drejningsmoment ved lav hastighed, fremføringsstabilitet |
| Materialehåndtering | Skruestik, fodervogn, vinkelpositionering | Gentagelighed af fastspænding, indekseringsnøjagtighed |
| Kølevæskesystem | Pumpe, dyser, tank, spåntransportør | Flowkontrol, filtrering, spånfrigørelse |
| Kontrolsystem | CNC-controller, sensorer, hydraulik | Programmeringsmuligheder, diagnostik, reservedele |
At sætte delene i perspektiv
En savmaskine er et tolerancesystem. Hver komponent bidrager med en lille afvigelse, fra styreafstand og hjuljustering til skruestikpositionering og rammeafbøjning, og snitkvaliteten er summen af disse afvigelser. De bedste maskiner reducerer hver fejlkilde og gør de resterende variabler forudsigelige og justerbare.
Du behøver ikke at blive maskindesigner for at købe godt. Du har brug for en leverandør, der kontrollerer sin konstruktion og kan forklare delene under pladen. SINAIDA designer og producerer CNC-båndsavemaskiner i sit eget anlæg, og dets udvalg, fra semi-automatiske dobbeltsøjle-save til konstant-belastning CNC- og brugerdefinerede portalmaskiner, er bygget op omkring komponenterne ovenfor. Når samtalen bevæger sig forbi pris og motorstørrelse til søjler, guider, drev og kontroller, taler du til en bygmester i stedet for en montør.


