


Metalsavningsautomatisering — En feltvejledning
Når en rundsav stopper afhængigt af en operatørs hænder, ændres skæringen fra en manuel opgave til en gentagelig proces. Det er det, der betyder noget, når du vurderer en automatisk rundsav, og hvor mange købere betaler for meget eller underspec.
Gå til slutningen af enhver stangskæringslinje, og du vil se den samme scene. Klingen falder, operatøren løsner, skubber den færdige del til side, måler den næste, trækker stangen fremad, spænder igen. Over et otte-timers skift bruger disse håndteringshuller flere timer, end klingen nogensinde bruger i skæringen.
Rettelsen er normalt ikke en hurtigere klinge. Det er en maskine, der lukker mellemrummet mellem snit. En automatisk rundsavmaskine overtager stangfremføring, fastspænding, længdepositionering, skæring og deleudledning inden for en gentagen cyklus - og denne sekvens, ikke klingehastigheden, er det, der ændrer økonomien i alt nedstrøms.
Hvad en automatisk rundsavemaskine rent faktisk gør
En automatisk rundsavmaskine er en selvstændig skærecelle bygget op omkring et roterende skiveblad, der skærer nedad gennem emnet. Den automatiske del refererer til den komplette materialehåndteringsløkke: en servostangsføder fremfører papiret, efter at hver del er færdiggjort, klemmer holder stangen på begge sider af klingen, en controller placerer delen i den programmerede længde, og savhovedet cykler gennem sekvensen for klipning, retur og spånfjernelse uden en operatør imellem.
Den skelnen betyder mere end nogen hestekræfter. En halvautomatisk sav afhænger stadig af, at operatøren placerer materialet før hvert snit, hvilket bringer målevariationen tilbage i cyklussen. En fuldautomatisk maskine fjerner den variation, hvorfor den hører hjemme i en diskussion om processtyring frem for simpelt værktøj.
Hvad ændrer sig, når maskinen kører af sig selv
Den mest umiddelbare ændring er cykluskonsistens. Manuel savning har indbygget variabilitet, fordi måling og fastspænding ændrer sig lidt for hver cyklus. Med servotilførsel og en fast sekvens gentager maskinen de samme bevægelser, og dellængder forbliver stabile del efter del.
De praktiske resultater fortjener opmærksomhed, før du sammenligner citater:
- Længdetolerance: en korrekt afstemt automatisk rundsav holder ±0,1 til ±0,3 mm på stangskær, hvor manuel positionering glider mod ±1 mm eller dårligere.
- Klip kvadratisk: kontrolleret nedstrømning og stiv fastspænding forhindrer bladet i at afbøje sidelæns, så skærefladen forbliver vinkelret på stangens akse.
- Bladets levetid: ensartet fremføringstryk og automatisk tågesmøring fordeler slid jævnt, hvilket betyder flere snit mellem efterslibningerne.
- Arbejdsproduktivitet: én operatør kan overvåge flere maskiner, fordi jobbet skifter fra at udføre nedskæringer til at styre resultater.
- Ubetjente vinduer: med et langt stangmagasin kan maskinen afslutte partiet efter skiftet slutter.
Klingen var sjældent flaskehalsen. Ventetiden mellem nedskæringerne var.
Nøglekomponenter og hvad man skal undersøge
En automatisk maskine er kun så god som dens svageste komponent. Dette er de dele, der bestemmer den virkelige verdens ydeevne:
| Komponent | Funktion | Hvorfor det betyder noget |
|---|---|---|
| Savklinge | Skæreværktøj, normalt hårdmetalspids | Bestemmer skærekvalitet, hastighed og pris pr. del |
| Spindeldrev | Roterer klingen med konstant hastighed | Direkte drev holder hastighedsstabilitet; gearede drev passer til tung skæring |
| Servo bar feeder | Fremfører lager til programmeret længde | Fodringsnøjagtighed styrer direkte længdetolerance |
| Fastspænding af skruer | Hold stangen på begge sider af klingen | Forebyg vibrationer og hold snittene firkantede |
| PLC / controller | Udfører skærecyklussen | Pålidelighed og nem programmering bestemmer den daglige anvendelighed |
| Kølevæske og spåntransportør | Afkøl klingen og fjern spåner | Påvirker klingens levetid, overfladekvalitet og nedetid for rengøring |
Maskinkonfigurationer: Tilpasning af cyklussen til jobbet
Automatiske rundsavemaskiner kommer i genkendelige konfigurationer, og forskellene påvirker både produktivitet og pris.
| Konfiguration | Egner sig bedst til | Afvejning |
|---|---|---|
| Manuel eller halvautomatisk | Korte serier, blandede partier, vedligeholdelsesdele | Laveste pris, men cykluskonsistens afhænger af operatøren |
| Fuldautomatisk med stangføder | Gentag batches af stang og rør i medium til høj volumen | Højere investering, hurtigste tilbagebetaling, når udnyttelsen er høj |
| Højhastigheds hårdmetal rundsav | Solid rundstang og tungt rør, hvor hastighed og finish betyder noget | Kræver stabil opspænding og disciplineret spånkontrol |
| CNC vinkel- eller geringssav | Vinklede snit, rammer og svejsede samlinger | Ekstra aksekompleksitet er kun det værd, når vinkler er et reelt krav |
Dimensionering af maskinen til dit materiale, ikke til brochuren
Kapacitet er altid den første specifikation, men det praktiske spørgsmål er, hvilke materialer du egentlig skærer. Solid stang opfører sig anderledes end rør, og rustfrit stål kræver mere af klingen end blødt stål. En maskine, der er dimensioneret til en sjælden 200 mm billet vil skære 40 mm stænger langsommere og spilde materiale på hver kerne; en for lille maskine fremtvinger ekstra gennemløb eller sekundær bearbejdning.
For små til mellemstore massive stang og rør leverer maskiner i kapacitetsklassen 80 til 120 mm normalt den bedste balance mellem cyklustid, bladomkostninger og materialetab.
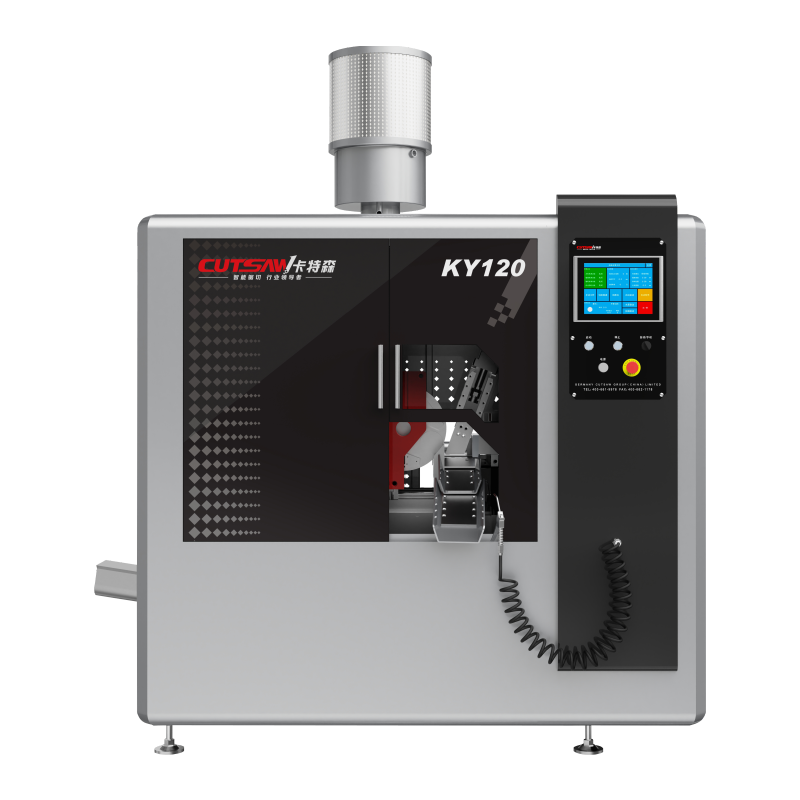 KY120 Rundsav til præcisionsskæring af rør og stang Denne maskine med en kapacitet på 80-120 mm passer til små til mellemstore massive stang og rør. Dens TCT- og HSS-klingemuligheder og trepunkts spændehåndtag rundstang, rør og rustfrit stål med stabil fremføring og reduceret opsætning. Se produkt →
Materialetypen betyder lige så meget som diameteren. Rundstang, rør og rustfrit stål deler lignende fodringsbehov, men spørg efter forskellige bladkvaliteter og skæreparametre. En maskine, der er sat op til disse tre materialer, undgår den trial-and-error, der typisk spiser de første uger af produktionen.
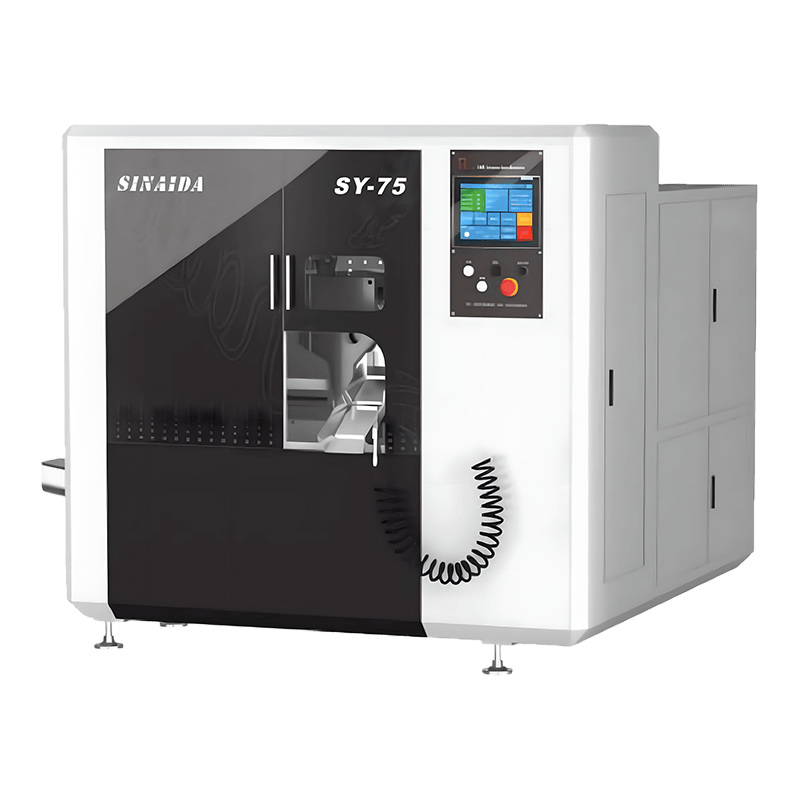 SY75 Rundsav til runde stålrør og rustfrie rør Denne maskine er bygget til større solide stænger og tunge profiler og har HSS-klinger, der tåler højstyrke rustfrit stål. Den leverer gratfrie snit med stabil fastspænding, der opfylder krævende opgaver med stor diameter. Se produkt →
I den øverste ende af det fælles udvalg - store solide stænger og tunge profiler - har maskinen brug for et større blad, en tungere spindel og mere stiv fastspænding. Baser denne beslutning på det største realistiske emne, ikke det lejlighedsvise engangsjob, der er citeret for at vinde en ordre.
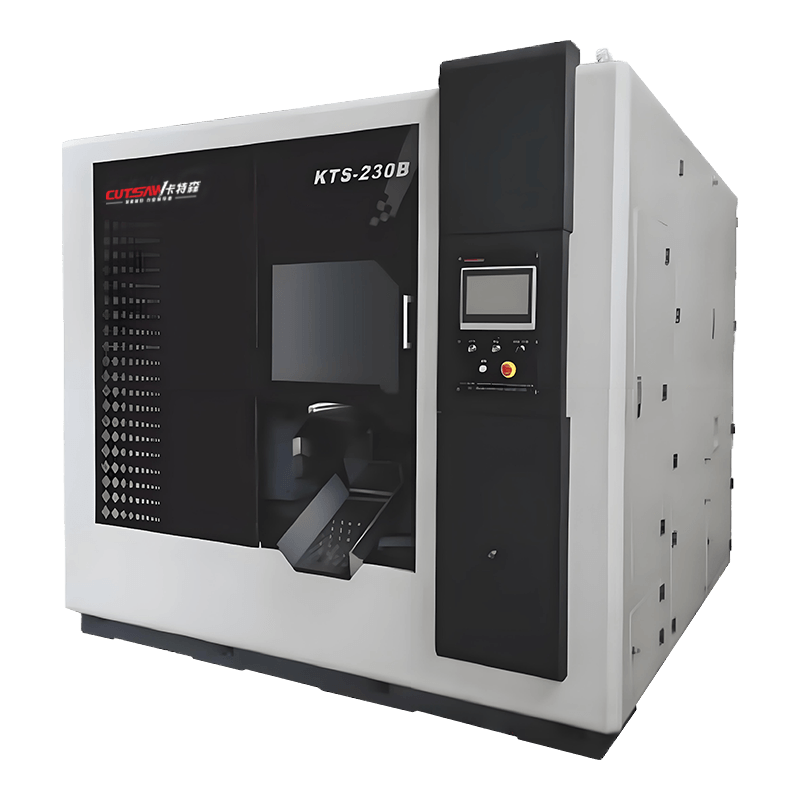 KY230 højhastigheds metalcirkelsav med dobbelt klingestøtte Denne højhastighedsrundsav kombinerer TCT- og HSS-klinger i en støbt krop med trepunktsspænding. Dens præcise spindelgearkasse og et-klik-betjening understøtter automatiserede linjer, hvor driftsdetaljer bestemmer reelle omkostningsbesparelser. Se produkt →
Hvad der normalt bliver undervurderet i købsbeslutningen
Maskinprisen får mest opmærksomhed, men driftsdetaljerne afgør, om automatisering rent faktisk betaler sig.
Kølevæske og spånhåndtering. En fuldautomatisk maskine producerer spåner kontinuerligt. Hvis kølevæske- og spåntransportøren er underdimensionerede, stopper maskinen med få timers mellemrum for manuel rengøring, hvilket annullerer automatiseringsfordelen.
Kerf tab. En større klinge fjerner mere materiale. Overdimensioneret klingediameter "til fremtidige jobs" øger materialetab ved hvert snit og i løbet af en kontrakts levetid, der bliver til rigtige penge.
Et godt afstemt setup. Når kapaciteten matcher det faktiske udvalg af stænger, der skæres, holder maskinen længdetolerance over et fuldt magasin og producerer rene, grat-lette ender, der reducerer sekundær afgratning.
Sikkerhedsanordninger er ikke valgfrie. Klingeafskærmninger, sikringer og nødstop er det, der adskiller en produktionsmaskine fra en ukontrolleret risiko. Maskiner med CE-certificering bærer validerede sikkerhedssystemer; verificere dem på samme måde, som du kontrollerer justering.
Udvælgelsesfejl, der dukker op i den første måned
Spørg enhver servicetekniker, hvor automatiske save går galt efter installationen, og de samme tre mønstre bliver ved med at dukke op.
- Køb på maksimal diameter alene. En maskine, der er dimensioneret til en sjælden overdimensioneret del, skærer normal produktion langsommere og spilder mere materiale pr. Angiv blandingen af arbejde, ikke afvigelsen.
- Ignorerer stangrester. Hver stang efterlader en kort hale, som feederen ikke kan klemme. Planlæg for restsortering og returnering, for selv den mest produktive maskine er afhængig af ren materialestrøm omkring den.
- Springer justeringen over. Blad-til-skruejustering bestemmer snittets firkantethed. Bekræft det under idriftsættelse; Hvis der senere opstår ujævne snit, skal du kontrollere justeringen, før du rører ved klingen. Den praktiske løsninger til ujævne rundsavssnit er værd at have ved hånden.
Bundlinjen
En automatisk rundsav maskine tjener sit hold, når arbejdet kan gentages, materialeudvalget er godt forstået, og de understøttende detaljer - kølevæske, spånfjernelse, klingevalg, sikkerhed - får samme opmærksomhed som købsprisen. For en butiksskærestang, rør eller fast lager i konsekvente partier handler automatisering ikke om at erstatte operatører; det handler om at fjerne ventetiden mellem nedskæringerne.
Begynd med de materialer og diametre, du skærer i dag, bekræft den længdetolerance, som dine dele faktisk kræver, og inspicér opspændings-, fremførings- og spånhåndteringssystemerne med den samme strenghed, som du anvender på spindelmotoren. Den rigtige maskine bliver ved med at køre, mens dit team bruger sine timer på arbejde, der tjener mere i timen.


