


Smedeværkstedet, der skærer 2.000 stålstykker pr. skift, står over for et simpelt problem: En båndsav i ét stykke holder operatøren beskæftiget og klingen i tomgang. Indlæs en billet, klem, klip, aflæs, gentag. Maskinen bruger lige så meget tid på at vente som på at skære. En multiple billet automatisk savmaskine ændrer denne dynamik. Den grupperer flere billets i en klemme, fremfører dem automatisk til en programmeret længde og skærer hele bundtet i et enkelt slag. Cyklussen producerer flere færdige emner på én gang, og operatøren er befriet for læsse-, måle- og fastspændingsopgaver mellem hvert emne.
Hvad definerer en Multiple Billet automatisk savemaskine
En automatisk savmaskine til flere emner er en produktionsbåndsav bygget til at skære mere end én emne pr. cyklus. Billets, uanset om de er runde, firkantede, rektangulære eller pladeformede, indlæses side om side i et bundt, spændes fast som én gruppe og føres automatisk til et programmerbart stop. Savrammen sænkes derefter gennem hele bundtet tværsnit i én gang.
Bundtskæring er den evne, der adskiller disse maskiner fra standardsave. En konventionel båndsav holder ét emne; en bundtegnet maskine påfører ensartet klemtryk over hele gruppen, så bladet skærer hver barre på samme tid. Produktivitetseffekten er øjeblikkelig: En maskine, der skærer et bundt af seks 100 mm firkantede stålstykker, fjerner metal med en hastighed på en 300 mm x 100 mm blok, men leverer seks stykker pr. cyklus i stedet for én.
Dette er designlogikken bag IoTNC300 højhastigheds CNC-båndsav med bundtskæring . Den kombinerer en høj knivhastighed, en bundtegnet skruestik og servostyret tilførsel til batchproduktion. For en plante, der skærer identiske emner dagligt, gør denne kombination savning til en automatiseret celle snarere end en manuel opgave.
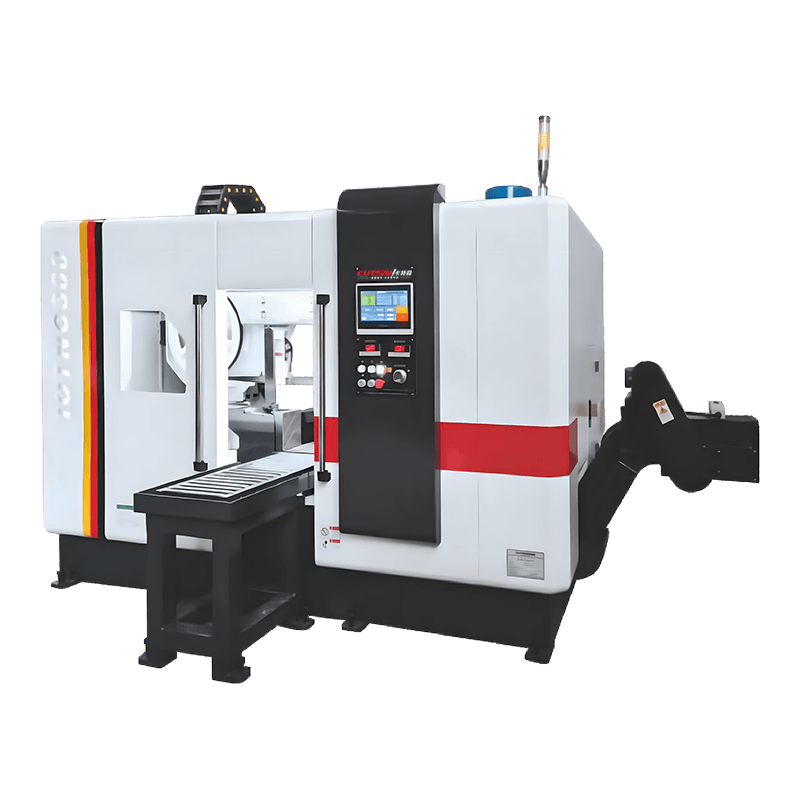 OEM/ODM IOTNC300 højhastigheds CNC-båndsavmaskine med bundtskæringsfunktion fo Zhejiang SINAIDA Machine Tools Co., Ltd er Top Kina OEM/ODM IOTNC300 højhastigheds CNC-båndsavmaskine med bundtskæringsfunktion til... Se produkt →
Den praktiske definition omfatter også automatisk længdestop, hydraulisk fastspænding og et styresystem, der gemmer skæreprogrammer. Uden disse funktioner er en maskine bare en større båndsav; med dem understøtter den næsten uovervågede cyklusser.
Nøglespecifikationer at sammenligne før køb
Byg en kort specifikationsliste, før du sammenligner modeller. Nedenstående parametre har den største effekt på bundtkapacitet og cyklustid.
| Parameter | Hvad det styrer | Hvad skal man kigge efter |
|---|---|---|
| Bundtkapacitet (bredde x højde) | Maksimalt tværsnit skåret i én gang | Match dit største billetbundt, ikke enkelte billets |
| Bladets hastighed | Skærehastighed og klingelevetid | Drev med variabel hastighed, der dækker ca. 20-150 m/min |
| Klinge dimensioner | Rammestørrelse og skæredybde | Længere og bredere klinger forbedrer stabiliteten |
| Fodersystem | Længde nøjagtighed og cyklus konsistens | Servofoder med programmerbar skærelængde |
| Klemsystem | Bundtstivhed under skæringen | Hydraulisk klemme med justerbart tryk |
| Kontrolsystem | Automatisering og repeterbarhed | Lagrede programmer til forskellige billetstørrelser |
Læs kapacitetsvurderingen som et bundt, ikke som en enkelt bjælke. En maskine, der er normeret til en 300 mm rundstang, kan stadig være for lille til seks 100 mm stænger, hvis skruestikåbningen ikke kan acceptere den samlede bundtbredde.
Automatiseringsniveauer: Hvad Automatisk faktisk betyder
Halvautomatiske save kræver, at operatøren læsser billets, starter cyklussen og venter på, at klingen vender tilbage. Det er acceptabelt for lejlighedsvis bundtarbejde. For lange produktionsserier skal du overveje tre automatiseringstrin.
- Automatisk fremføring: rulleborde eller en skruestik fremfører bundtet til skærelinjen efter hvert slag.
- Programmerbar længdekontrol: Kontrolsystemet gemmer målsnitlængde, stykantal og tilspændingshastighed, så operatøren vælger et jobnummer i stedet for at måle hver barre.
- Fuld integration: Saven forbindes til opstrøms håndterings- og nedstrøms udledningsudstyr, nyttigt i kontinuerlig ekstrudering eller smedning.
Den KT330Z automatisk foderbåndsav sidder på mellemtrinnet. Den fremfører arbejdet automatisk og holder en ensartet snitlængde uden konstant operatørens opmærksomhed. For en butik, der går fra skæring i ét stykke til bundtarbejde, er det normalt den første opgradering.
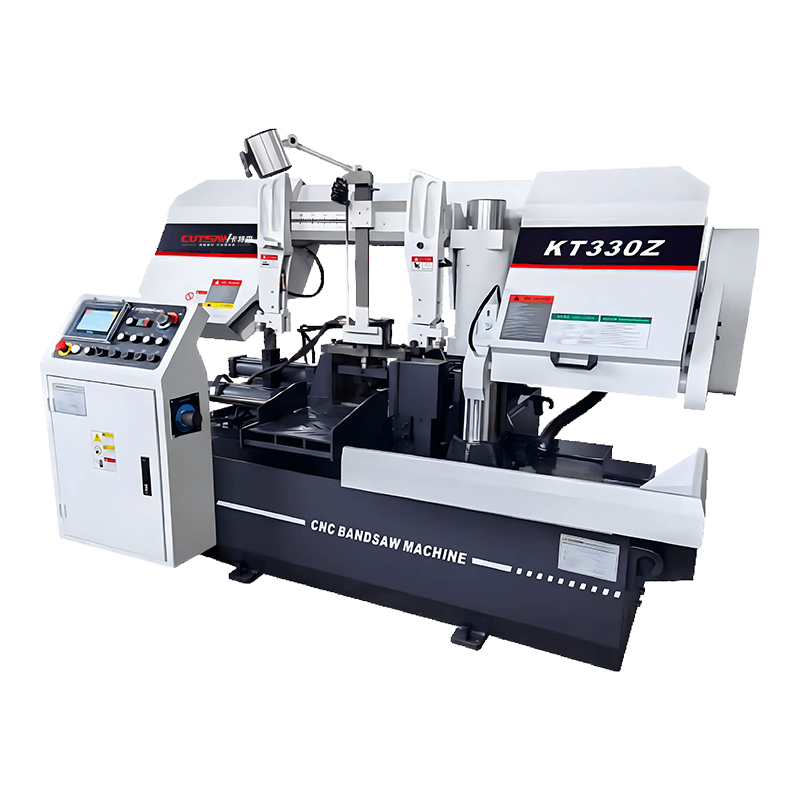 OEM/ODM KT330Z Automatisk tilførselsbåndsavmaskineproducenter, fabrik - Zhejiang Zhejiang SINAIDA Machine Tools Co.,Ltd er Top Kina OEM/ODM KT330Z automatiske foderbåndsavmaskineproducenter og -fabrik, høj ydeevne... Se produkt →
Ét punkt fortjener at fremhæve: Automatisk fodring betyder ikke automatisk indlæsning. En operatør bygger stadig bundtet på indføringsbordet, fordi bundtsammensætningen ændres med materialekvalitet og størrelse. Maskinens opgave er at gøre skærecyklussen fuldautomatisk, når bundtet er på plads.
Aluminium, stål og kobber: Tilpasning af saven til materialet
Billetsavning forekommer oftest i aluminiumekstrudering, stålsmedning og kobber- eller messingbearbejdning. Hvert materiale stiller forskellige krav til maskinen.
- Aluminiumsstykker er bløde og gummiagtige. De har brug for høj klingehastighed, ofte 90-180 m/min, skarp tandgeometri og oversvømmelse af kølevæske for at forhindre spånsvejsning. Fastspænding er let, men bladets spiserør kan pakkes sammen, hvis tandstigningen er for fin.
- Stålblokke er hårdere. Hastigheden falder til ca. 25-60 m/min for kulstofstål, og maskinen har brug for fremføringskraft og stivhed for at holde lige. En dobbeltsøjlet ramme foretrækkes her for stabilitet; den guide til dobbeltsøjlede båndsavemaskiner forklarer, hvorfor den struktur modstår afbøjning under belastning.
- Kobber og messing skærer godt ved moderate hastigheder, men producerer fine spåner, der er svære at fjerne, så en spåntransportør og god kølevæskefiltrering gør en reel forskel.
Rethedstolerance adskiller også maskinklasser. En produktionsbåndsav på et godt fastspændt bundt holder typisk snitflader inden for ca. 0,5 mm pr. 100 mm materialetykkelse. En CNC-maskine med konstant hydraulisk belastning kan holde strammere resultater, fordi bladets nedstigning er reguleret mod målt skæremodstand i stedet for en fast tilspændingshastighed. Det er grunden til, at konstantbelastningsegenskaber vises på save beregnet til hårdt stålstangsarbejde.
Bladvalg, skærenøjagtighed og almindelige faldgruber
Bladvalg er det første, operatører tager fejl af ved bundtskæring. Den effektive skærebredde er ikke den enkelte barres diameter; det er den samlede bredde af det fastspændte bundt. En klinge med grov stigning kan virke rigtig til en stor metalmasse, men hvis bundtet består af 80 mm stænger med små mellemrum imellem dem, ser bladet afbrudt skæring. Bimetalklinger med variabel stigning er den praktiske standard, fordi de håndterer fluktuerende tandindgreb bedre end designs med fast stigning.
Nøjagtighedsproblemer begynder normalt med fastspænding. Et ujævnt bundt lader individuelle emner flytte sig under bladet, hvilket giver en tilspidsning eller et afrundet hjørne på ét stykke. Tjek tre ting, før du bekymrer dig om klingen.
- Bundets højde skal være jævn over hele bredden; placer de største blokke i bunden.
- Klemtrykket skal forhindre forskydning uden at deformere blødt aluminium.
- Bladstyrene skal sidde tæt på arbejdsemnet; bred styreafstand forstærker afbøjningen.
Skærehastighed og fremføringshastighed skal også indstilles til den samlede bundtmasse, ikke den endelige stykkestørrelse. Ved automatisk drift kompenserer styringen under det nedadgående slag. På halvautomatiske maskiner skal operatøren justere foderet, når bundtstørrelsen ændres. Derfor leverer servo-forsynede CNC-maskiner en mere ensartet overfladefinish og dimensionskontrol over et langt skift.
Valg af den rigtige maskine til dit produktionsvolumen
Start fra produktionsvolumen og billetstørrelse, ikke fra maskinprisen. Det rigtige valg ændres med gennemløbet.
- Op til 500 stykker pr. skift med hyppige størrelsesskift: En semi-automatisk hydraulisk båndsav med bundklemning og et justerbart stop er nok.
- 500 til 1.500 stykker pr. skift med gentagne størrelser: vælg en automatisk fodermaskine med programmeret længdekontrol og et drevet rullebord.
- Mere end 1.500 billets pr. skift eller meget store bundter: en fuld CNC-maskine, som f.eks KT860NC fuldautomatisk metalbåndsav
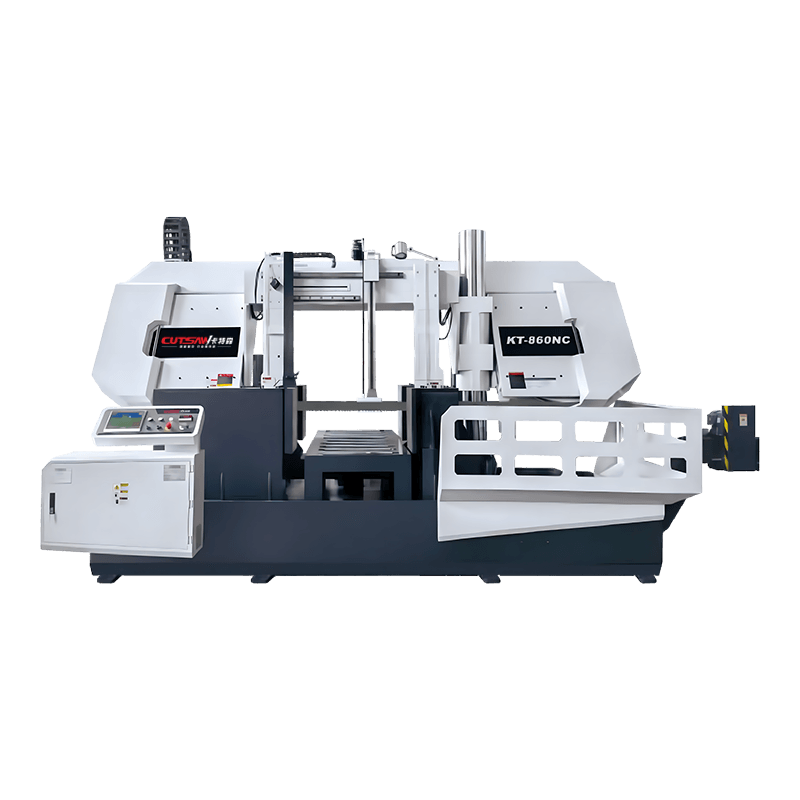 OEM/ODM KT-860NC vandret højhastigheds fuldautomatisk båndsavmaskine til metal Zhejiang SINAIDA Machine Tools Co., Ltd er Top Kina OEM/ODM KT-860NC vandret højhastigheds fuldautomatisk båndsavmaskine til metalfremstilling... Se produkt → , kombinerer servofremføring, høj bladhastighed og automatisk afladning til næsten uovervåget drift.
Rammekonstruktion betyder lige så meget som automatisering. Dobbeltsøjle- og portalrammer modstår klingeafbøjning bedre end cantilever-design, især på brede bundter. Og kapaciteten skal altid kontrolleres som et bundt: Mål det samlede bundts bredde, højde og vægt, og sammenlign dem derefter med maskinens skruestikåbning og indføringsbordsværdi.
Fold endelig driftsomkostningerne ind i beslutningen. Automatiske maskiner bruger mere strøm og har brug for mere planlagt vedligeholdelse, men de reducerer cyklustiden pr. stk. Den rimelige sammenligning er cyklustid pr. emne, ikke pr. bundt, fordi et bundt på seks barrer producerer seks dele på nogenlunde den tid, en enkelt sav skærer en.
En automatisk savmaskine til flere emner er den mest direkte måde at øge gennemløbet i en butik, der skærer identiske emner i volumen. De tre beslutninger, der betyder noget, er bundtkapacitet, fastspændingsintegritet og automatiseringsdybde. Juster dem med dit materiale og flyt volumen, og saven bliver en pålidelig celle, der ikke behøver konstant overvågning. For et nærmere kig på de modeller, der er nævnt her, gennemse hele udvalget af CNC-båndsavemaskiner og sammenligne deres bundle-kapaciteter med din målcyklustid.


