


Komponenterne i en metalbåndsavmaskine, forklaret del for del
Ramme, savhoved, drev, føringer, spænding, skruestik, kølevæske og kontroller - en komponent-for-komponent gennemgang for købere og operatører, skrevet fra værkstedet i stedet for kataloget.
De fleste fejl, der får skylden på operatøren, er komponentfejl. Når et snit driver ud af kvadratet med en halv millimeter hen over en 200-millimeters stang, er de sædvanlige syndere slidte klingestyr, styrearme sat for langt fra emnet eller et savhoved, der falder ned under ukontrolleret kraft. Når klinger knækker uger tidligere, end de burde, fører sporet til spænding, kølevæske eller tandstigning - næsten aldrig til en skødesløs maskinmester.
Det er den praktiske grund til at lære disse komponenter at kende: Hvert præstationstal på et tilbud – firkantethed, klingelevetid, finish, snit i timen – er produceret af én del, der udfører ét job. Gå en hvilken som helst maskine i en fast rækkefølge, stil et spidst spørgsmål om hver del, og dens reelle kapacitet viser sig længe før det første prøvesnit.
Ramme og savhoved: Hvor stivhed bestemmes
Rammen er maskinens reference. En svejset, afspændingsfri stålseng bærer skruen, understøtter emnet og absorberer vibrationerne, som ellers ville telegrafere ind i den skårne flade. Hvis rammen bøjes, vil ingen klinge holde fast på tunge sektioner.
Over sengen sidder savhovedet - huset, der bærer begge hjul, klingestyrene og drevet. Hvordan det hoved bevæger sig adskiller de vigtigste maskinfamilier:
- Saksemaskiner (pivot): Hovedet svinger på et hængsel — enkelt og overkommeligt, til lettere, intermitterende klipning.
- Dobbeltsøjlemaskiner: hovedet bevæger sig på to lineære styresøjler, hvilket holder bladets tryk lige over arbejdsemnets bredde; standarden for tung, præcis skæring.
- Portalmaskiner: en portalramme spænder over emnet, og saven bevæger sig over meget store tværsnit.
- Lodrette maskiner: klingen løber gennem et arbejdsbord til langt lager, konturer og plade.
Søjlestivhed tjener sin pris, uanset hvor skærekræfterne er størst: Et stift dobbeltsøjlehoved holder fremføringstrykket identisk fra første tand til sidste, mens et bøjeligt hængselhoved lader bladet vandre, mens et tungt snit bliver dybere. Maskinen nedenfor er bygget til netop den pligt.
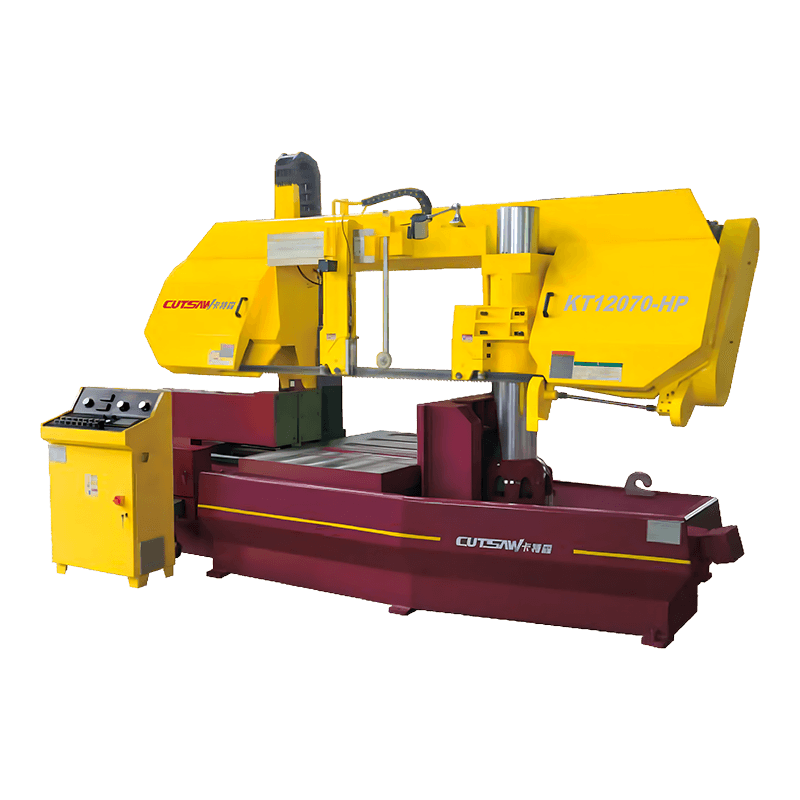 KT12070-HP Heavy Duty Dobbeltsøjlebåndsav Et dobbeltsøjlet hoved holder fødetrykket konstant under store skærebelastninger, hvilket er præcis den pligt, der er beskrevet lige ovenfor. Stiv konstruktion med to søjler og et stabilt arbejdsbord gør det værd at se, hvor klingevandring og bøjelige rammer er bekymringen. Se produkt →
Vores guide til dobbeltsøjlede båndsavemaskiner dækker disse steltyper mere i dybden.
Drivsystem: Motor, hjul og klingehastighed
To hjul lukker klingens løkke. Det nederste drivhjul drives gennem gearkassen; det øverste mellemhjul følger bladet og bærer spændingsbeslag. Mellem dem multiplicerer transmissionen - normalt en snekkegearkasse på metalskæremaskiner - drejningsmomentet og holder knivhastigheden stabil under fuld belastning.
Det, der betyder noget, når man sammenligner maskiner, er hastighedsområdet, ikke kun motorens rating. Bi-metal klinger på blødt stål kører typisk i nærheden af 60-80 meter i minuttet, rustfrit stål vil have markant mindre, og aluminium vil flere gange mere. Et drev med variabel frekvens lader én sav betjene alle tre korrekt; en maskine med fast hastighed ofrer stille og roligt bladets levetid eller finish på hvilket materiale den aldrig er blevet tunet til.
Blade, guides and tensioning: The Accuracy Triangle
Klingen er i sig selv en komponent: en kontinuerlig løkke af bimetal- eller hårdmetal-stål, valgt efter tandstigning, så mindst tre tænder forbliver i indgreb i snittet. Men klingen fungerer kun, hvis dens to støttekomponenter er rigtige.
Klingestyr - hårdmetalpuder eller rullesamlinger på justerbare styrearme - holder klingebjælken oprejst direkte over snittet. Slidte guider eller arme med for langt afstand, lad bladet vride; beviserne er afdrift, skrå ansigter og tidlig tandafhugning. Bladspænding holder båndet stift mellem hjulene: hydraulisk spænding holder automatisk en indstillet værdi, mens manuel spænding afhænger af operatørens opmærksomhed.
En båndsav er en spændt, styret, kontinuerligt afkølet løkke af stål. Når skærekvaliteten kollapser, er årsagen næsten altid spændinger, styring eller varme - i nævnte rækkefølge.
Arbejdsbord, skruestik og materialestøtte
Fastspænding afgør lige så meget firkantet som enhver guide. Skruestikken skal holde arbejdsemnet stift mod skæremoment, og hydrauliske skruestik gør det med ensartet kraft på hver cyklus - en af grundene til, at de er standard på automatiske maskiner. På CNC-modeller flytter skruestikket sig for at indeksere stangen til næste snit.
Tre understøttende detaljer fortjener et nærmere kig. Vinkel evne — en roterende skruestik eller drejehoved — forvandler en maskine til en geringsskærestation uden en anden opsætning, som på KT6140X nedenfor. Støtteruller Bær langt lager i niveau med bordet, så stangen ikke kan rokke, når skæret bliver dybere. Bundklemme rummer en fuld pakke med små rør eller stang, hvilket lader store butikker skære kontinuerligt uden at genindlæse.
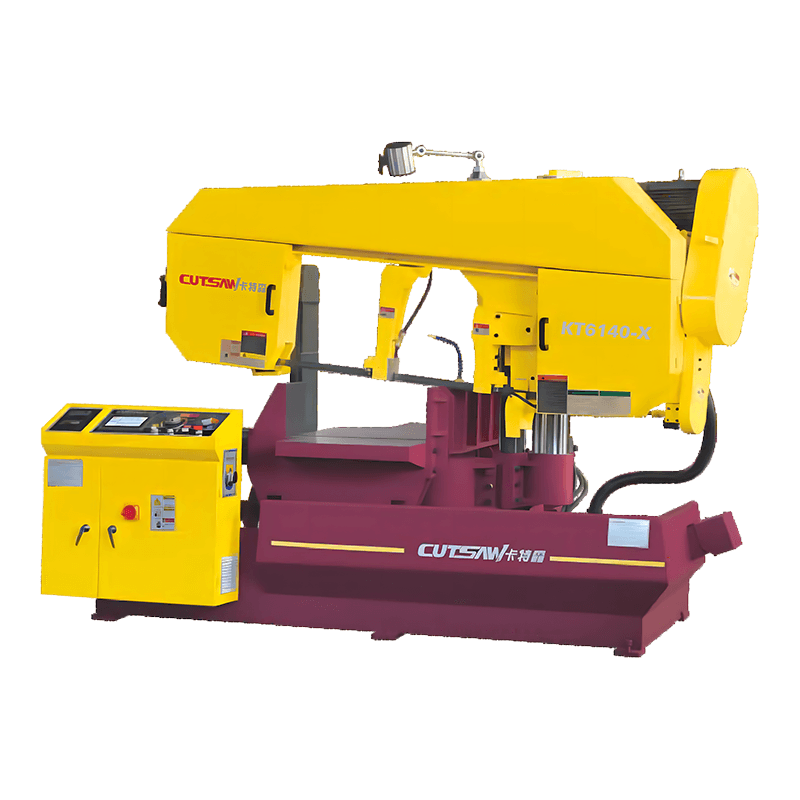 KT6140-X 45-graders metal skærevinkelbåndsav Med vinkelkapacitet til geringsskæringer forvandler denne maskine en enkelt opsætning til en geringsskærestation, der matcher de understøttende detaljer skitseret ovenfor. Justerbare skærevinkler leverer præcise affasninger, hvilket gør det til et praktisk valg for butikker, der skærer vinkler uden en ekstra maskine. Se produkt →
Kølevæskesystem og spånfjernelse
Båndsavning er en varmestyringsproces. Kølevæskesystemet - pumpe, tank og dyser - oversvømmer begge sider af klingen, trækker varme fra tænderne og skyller spåner fra spiserørene, så de ikke skæres igen. En stålbørste ved drivhjulet renser båndet ved hver omdrejning; større automatiske maskiner tilføjer en spåntransportør, der rydder spåner uden at stoppe produktionen.
Hydraulik og kontrol: Fra halvautomatisk til CNC
Den hydrauliske kraftenhed er maskinens muskel: den sænker hovedet, klemmer skruestikket og påfører fremføringskraft. Grundmodeller regulerer foder med flowventiler; konstant belastningskontrol overvåger i stedet skæremodstanden og justerer fremføringstrykket i realtid, hvilket beskytter klinge og finish, når tværsnittet ændrer sig midt i snit.
Over det sidder automationskomponenterne. En halvautomatisk maskine kører gennem skæringen, men venter på, at operatøren læsser. En fuldautomatisk CNC-maskine tilføjer servo-fremføring, en programmerbar controller og et HMI for skærelængde, mængde og indlejring; modeller som KT560NC nedenfor tilføjer hjultræk med variabel frekvens, så klingehastighed og fremføringshastighed kan matches til hvert job.
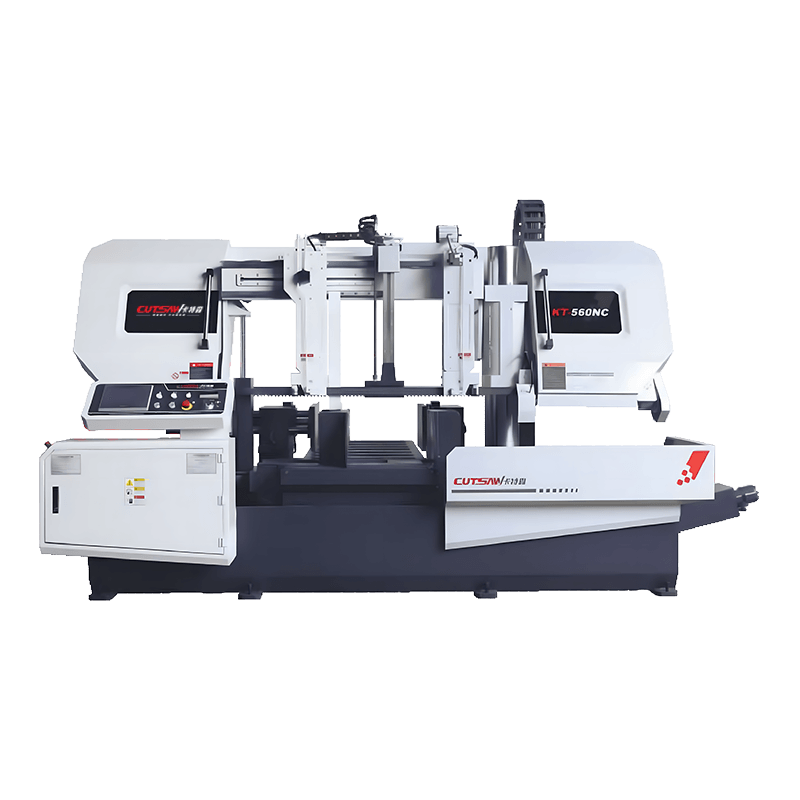 KT-560NC fuldautomatisk CNC vandret båndsav Som en fuldautomatisk model med servofremføring, programmerbar kontrol og variabel frekvens hjultræk, matcher denne sav de automationskomponenter, der er diskuteret ovenfor. Det lader operatører matche klingehastigheden og fremføringen til hver opgave, mens den skærer skærelængde og -mængde uden opsyn. Se produkt →
Komponenttjekliste: Hvad skal du kontrollere, før du køber
Brug komponentkortet som en inspektionssekvens. Tabellen nedenfor samler de otte grupper og de kontroller, der afslører deres sande tilstand på et demonstrationsgulv.
| Komponent | Hvad den gør | Hvad skal du tjekke inden du køber |
|---|---|---|
| Seng og stel | Bærer skruestik og emne, absorberer vibrationer | Svejset, afspændingsfri konstruktion; korrekt bundnivellering |
| Savhoved og søjler | Styrer hovedrejser, bærer hjul og guider | Dobbeltsøjler eller stiv drejetap; jævn, kontrolleret nedstigning |
| Driv- og tomgangshjul | Form og drev klingeløkken | Hjulstørrelse og justering; stabil klingesporing |
| Motor og gearkasse | Lever drejningsmoment og klingehastighed | Hastighedsområde eller VFD matchet til din materialeblanding |
| Bladføringer og spænding | Hold knivbjælken oprejst | Carbid eller rullestyr; hydraulisk spændingskontrol |
| Skruestik og materialestøtte | Spænd og indekser emnet | Hydraulisk skruestik kraft; vinkel kapacitet; støtteruller |
| Kølevæske og spånhåndtering | Styr varme og evakuer spåner | Dysedækning på begge blade; tank størrelse; spåntransportør |
| Hydraulik og CNC | Styr foderkraft og automatisering | Konstant-belastning kontrol; servo foder; HMI funktioner |
Tilpasning af komponenterne til din skæreliste
Komponentviden gør et katalog til en beslutning. Skærer du store solide stænger hele dagen? Søjlestivhed og konstantbelastningsfremføring dominerer. Bundtskærende lille rør? Automatisk fremføring og bundtfastspænding betyder mere end spidseffekt. Vinkelsamlinger til rammer? En roterende skruestik fjerner en hel anden opsætning. Plade, bjælke og langt strukturelt arbejde peger mod lodrette layouts.
Vi bygger hver enkelt af disse layouts in-house som en CNC-båndsavmaskineproducent baseret i Zhejiang, Kina — produceret siden 2000, med en årlig kapacitet på 3.600 maskiner og ISO 9001 og CE-certificering bag hver forsendelse. Fortæl os dit materiale, sektionsstørrelse og daglige volumen, og vi vil kortlægge hvert komponentvalg til din skæreliste i stedet for til et specifikationsløb.
Gå hver kandidatmaskine i samme rækkefølge: ramme, hoved, hjul, drev, guider, spænding, skruestik, kølevæske, kontroller. Bed leverandøren om at demonstrere hver komponent under reel belastning, ikke i tomgang, og om at forklare, hvorfor hver del er dimensioneret, som den er. Maskinen, der svarer rent, er den, der stadig vil skære firkantede år fra nu.


